ELEKTROKORUND JAKO MATERIAŁ ŚCIERNY DO PISKOWANIA
Elektrokorund zwykły brązowy oznaczany jest również skrótami EB, NK to ścierniwo syntetyczne powstające z prażenia naturalnych boksytów w piecu łukowym.
Elektrokorund zwykły jest ścierniwem wielokrotnego użycia, nawet 30 cykli w związku z tym jest bardzo ekonomicznym ścierniwem do piaskowania.Elektrokorund to bardzo skrawny materiał ścierny którego twardość wynosi 9 w dziesięcio stopniowej skali Mosha.
Zawartość Al2O3 w elektrokorundzie może wahać się od 86 % do powyżej 95%, w zależności od jego przeznaczenia.
EB to ścierniwo bardzo czyste i w pełni ekologiczne ponieważ w swojej zawartości nie ma nie związanej krystalicznie krzemionki (SiO2).
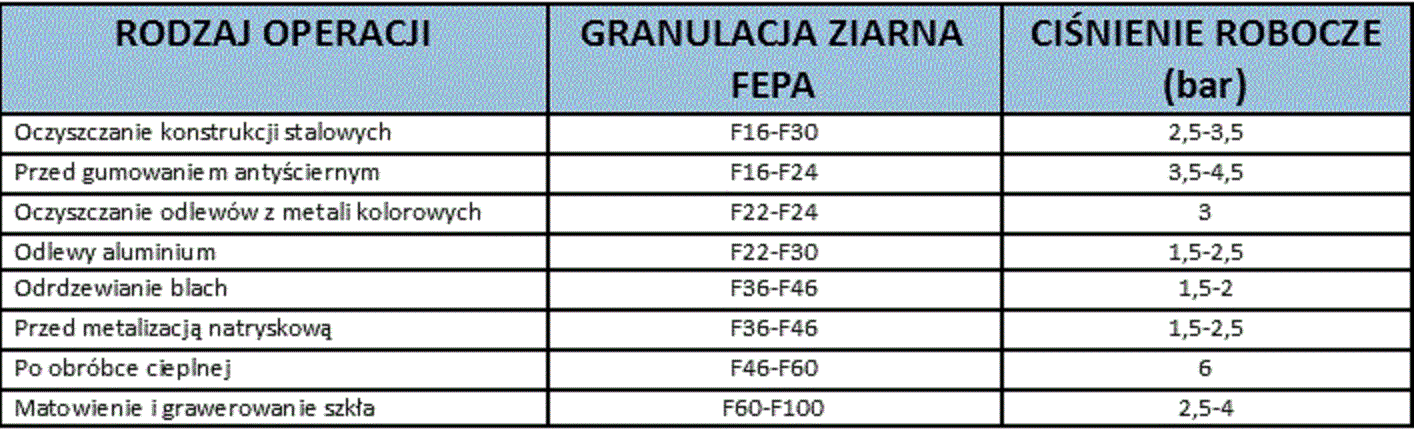
Do piaskowania używamy elektrokorundu o granulacji od F8 – F120 w zależności od wielkości skorodowania i od chropowatości jaka chcemy uzyskać.
Szczególnie ważne jest dostosowanie wielkości ziarna i ciśnienia roboczego sprężonego powietrza do założonego celu .
Wielkość ziaren ściernych.
Grube ziarna (FEPA np: F14,F16,F20 itd) stosuje się do :
-usuwania rdzy i zgorzeliny walcowniczej,
-czyszczenia konstrukcji stalowych.
Drobne ziarna (FEPA np :F60, F80, F100 itd.) stosujemy do :
-usuwania warstwy wierzchniej powierzchni utwardzonych cieplnie lub z bardzo twardych materiałów,
-czyszczenia spawów i usuwania przebarwień na stali nierdzewnej,
-czyszczenia cienkich blach np. aluminiowych,
-matowania i grawerowania szkła, ceramiki, kamienia, betonu,
-czyszczenia tworzyw sztucznych i drewna przed malowaniem i klejeniem,
-jeśli wymagany jest jednolity matowy wygląd powierzchni.
-czyszczenia spawów i usuwania przebarwień na stali nierdzewnej,
-czyszczenia cienkich blach np. aluminiowych,
-matowania i grawerowania szkła, ceramiki, kamienia, betonu,
-czyszczenia tworzyw sztucznych i drewna przed malowaniem i klejeniem,
-jeśli wymagany jest jednolity matowy wygląd powierzchni.
Wielkość ciśnienia sprężonego powietrza:
Najczęściej nie należy przekraczać ciśnienia 0,6 MPa (6 barów), stosuje się zasadę: małe ziarno -małe ciśnienie, duże ziarno – większe ciśnienie. Wyjątek stanowi obróbka powierzchni utwardzonych cieplnie do których należy stosować wysokie ciśnienie. Dzięki regulowaniu ciśnienia możliwe są oszczędności ilości zużywanego powietrza i energii potrzebnej do wytworzenia tego powietrza. Mniej zużywa się też dysz oraz zwiększa się ilość zawróceń elektrokorundu z powrotem do obiegu.
Jeżeli chcemy używać elektrokorundu do obróbki metali nieżelaznych np. aluminium to po zakończonym procesie piaskowania w celu uzyskania odpowiedniego efektu końcowego należy zastosować szkiełkowanie czyli obróbkę strumieniowo-ścierną mikrokulkami szklanymi.Przy doborze wielkości kulek szkanych w procesie szkiełkowania należy kierować się tym czy powierzchnia po obróbce ma mieć efekt matowy ( drobne mikrokulki szklane np:90-150), półmat (100-200 um,200-300) połysk (200-300, 300-400 um.)